这套wps生产计划模板分成订单、产能、物料、计划、进度五个模块,操作逻辑很清楚:先录入需求,再核对每日产能和物料缺口,最后排定生产日期、跟进实际完成量。我们这次拿一张100件的订单举例子,全程走7步演示,哪怕单条线日产能有160件,只要缺20个部件,订单状态还是要先标待料;就算物料全部配齐,也不能直接忽略其他订单已经占用的产能。我们做的是适配人工核对的小型模板,没法自动优化排程,最终交付前,一定要额外核对假期、换线损耗、良率和现场实际能调用的可用产能。
建立五张表,订单先写数量和交期
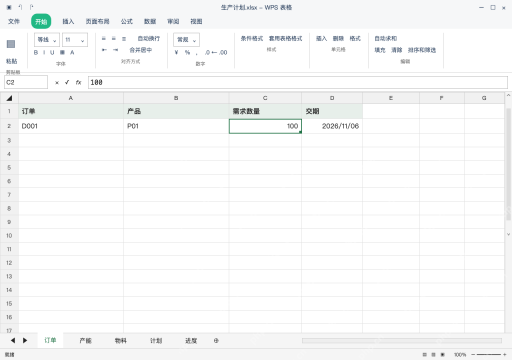
新建订单、产能、物料、计划、进度五张工作表。订单表的A1:D2区域记录D001、产品P01、需求100件、交期2026/11/06,所有订单号不能重复;数量列要输入纯数值、不要夹带单位,交期用真实日期值并设置对应日期格式,别把客户备注随手塞到数量列里。
计算日可产,先写清有效工时口径
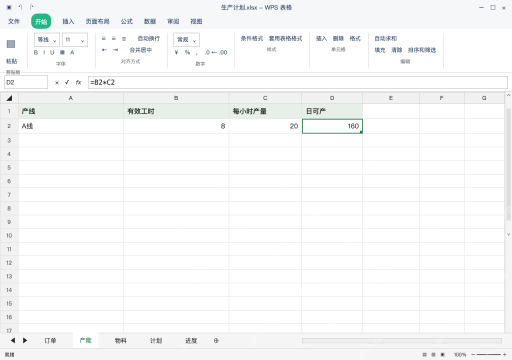
产能表填A线有效工时8小时、每小时产能20件,D2输入 =B2*C2,就能算出日产能160件。这里的工时要填扣除休息、换线之后的实际可用时长,本次演示只算这一条产线的产能;如果同一天已经排了其他订单,要把已经被占用的产能扣掉,不能每单都直接用满160件的全额产能。
物料需求与可用量分开,计算缺口
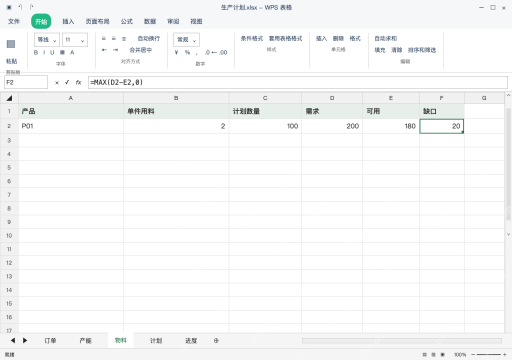
物料表设置P01每件需要2个部件,计划生产100件,D2输入 =B2*C2得到总需求200,可用量E2填180,F2输入 =MAX(D2-E2,0)算出缺口20。选缺口所在单元格核对公式就行;正式生产的产品如果有多种部件,要逐行建项检查,别拿单一部件的演示结果直接当完整物料清单用。
计划表引用物料状态,缺料先不放行
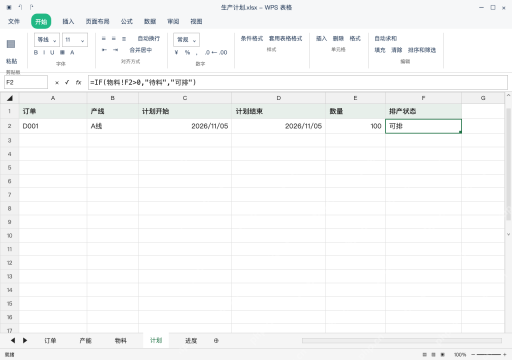
计划表依次填D001、A线、计划开始与结束日期都设为2026/11/05、生产数量100。F2输入 =IF(物料!F2>0,"待料","可排"),当前状态会显示待料;这里填的日期只是初步拟排,不代表已经批准开工,也不能直接用计划完成日期反推现场一定能按时交付。

{"answer":"协助 macOS 用户准备、转换、导出及排查 Word、PDF、Markdown、PowerPoint 和 Excel 文件,确保 WPS Office 工作流程可靠。"}
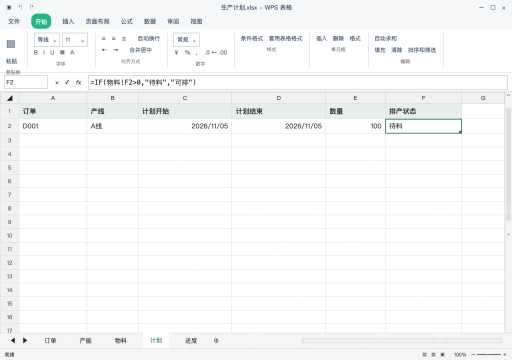
料齐后检查产能与交期,再确认可排
把物料表的E2数值从180改成200,缺口F2就会变成0,切回计划表,之前写的IF公式就会自动显示可排。这单100件的需求量不超过日可产160件的上限,拟排的2026/11/05也早于约定交期;但还是要核对当天的其他生产任务和现场约束条件,哪怕状态变绿或者直接显示可排,也不能替代生产负责人的最终确认。
进度表记录实际完成,计算完成率
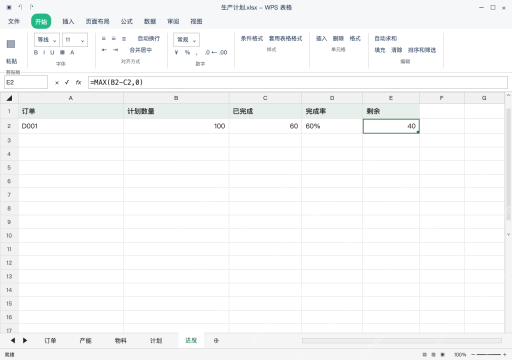
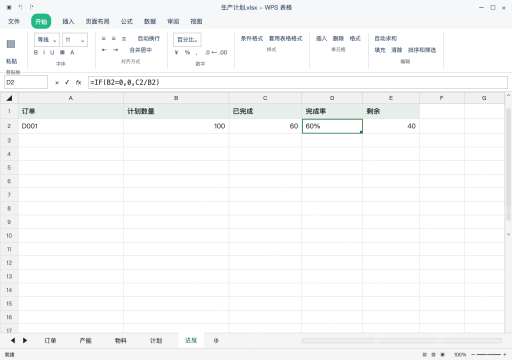
进度表记录D001订单计划产量100、已完成60,D2输入 =IF(B2=0,0,C2/B2),单元格设为百分比格式,就会显示60%。如果计划产量为0,这个演示公式会返回0,实际使用的时候要单独排查异常订单;完成数量必须是现场确认过的真实数据,不能照着计划日期自动默认订单已经完成。
核对剩余与未完工状态,再保存模板
E2输入 =MAX(B2-C2,0),算出剩余待生产40件,完成率还是60%,这张订单还没完工。逐表检查所有订单号统一、物料缺口已经清零、排产日期没有超过交期,留存好现场复核记录之后,再保存为生产计划.xlsx;这组预设公式没有处理超产、返工和并行工序的场景,后续扩展使用的时候要单独补充对应规则。