在零件制造过程中,铣削倒扣结构虽属常规操作,对于几何形状简单的工件,使用标准t形刀配合二维编程即可满足要求;然而,当面对结构高度复杂、空间干涉严重或曲面过渡频繁的工件时,单一刀具与二维加工方式已难以保障成型质量与工艺稳定性。此时,必须依托高精度多轴联动加工技术,并依据实际结构特征定制化制定加工策略,兼顾表面质量、尺寸精度与整体效率。
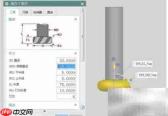
1、 建立铣削型腔加工工序,将倒扣区域设定为有效加工区域,其边界轮廓参考下图所示。
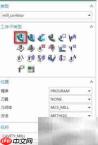
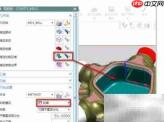
2、 设计专用T型铣刀,规格为:外径30 mm,内径16 mm,上下端口圆角半径均为5 mm,其余参数依此基准配置。
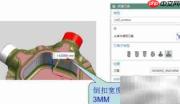

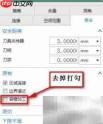
3、 进入切削参数的高级设置界面,关闭“容错加工”功能选项,具体操作见下图示意。
4、 配置进刀与退刀相关参数,最终生成如下所示的刀具运动轨迹。