巧用等高策略,提升powermill倒扣加工效率
1、如图所示,红色区域在正面加工时属于倒扣结构,需借助T型刀具完成切削作业。
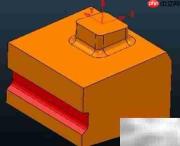
2、若暂无专用定制刀具,亦可选用标准T刀实施等高铣削加工。
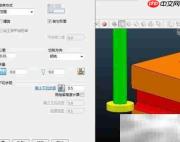
3、由图可见,倒扣部位的刀具轨迹中出现明显抬刀动作;因切入/切出方式设为“无”,致使抬刀阶段产生过切风险。
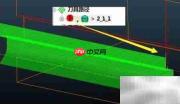
4、采用T刀加工倒扣面时,应科学设定切入与切出策略,确保加工稳定性与表面质量。
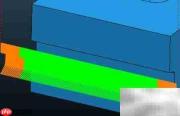
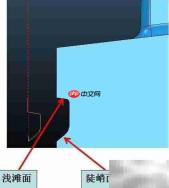
5、在执行自上而下的等高精加工时,下切步距保持固定,但浅滩区域刀路分布较稀疏;若倒扣区域未预先进行开粗处理,刀具负载骤增,易引发断刀问题。
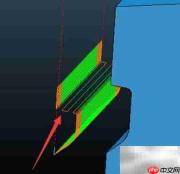
6、为缓解刀轨过载现象,建议优化加工顺序,改用自下而上的切削路径。