





分享4英寸泥浆泵轴的加工步骤,通过实操积累经验、把握关键工艺细节,为使用普通车床的爱好者提供实用的学习资料与参考范例。
1、首先以轴体中部Φ510外圆作为定位基准,车削一端轴承位至Φ40.25;随后在该外圆面上向后(轴向)退刀25mm,形成轴承装配所需的准确轴向定位面。
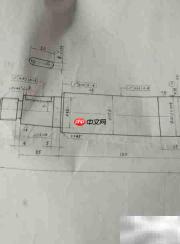
2、继续轴向后移120mm,在此处划出两道加工标记线,每处均预留1mm精加工余量,最终车削到位尺寸Φ40.25。
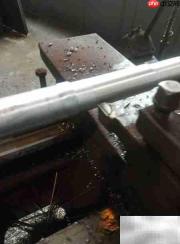
3、接着车削第二段轴径至Φ30,推荐使用千分尺进行尺寸复核,公差建议控制在±0.05mm范围内;该段长度为35mm,可用游标卡尺进行长度校验。
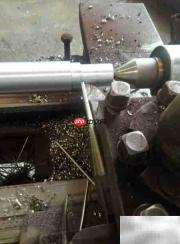
4、停车后调整小滑板角度,依据图纸所标注1:10锥度换算,查三角函数表或计算得对应倾斜角为2.86°。
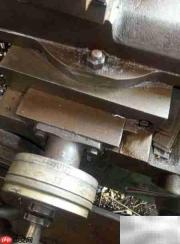
5、旋转小滑板锁紧螺母,使滑板缓慢转动,将刻度盘上的指示线精确对准2.86°刻度位置——应位于2°与3°之间,并紧靠2.86°线。
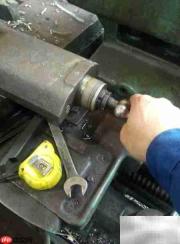
6、再次拧紧螺母固定小滑板角度;将小滑板退回零位;手动进给大滑板,使刀尖对准Φ30外圆起始点;再用手动中滑板完成试切对刀并退刀;根据已知长度35mm,从中滑板刻度上增加35mm读数并锁定大、中滑板;最后启动主轴,匀速摇动小滑板完成整段35mm锥面的切削。
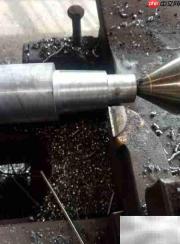
7、加工完成后停车,使用配套锥度检验套规检测锥面角度及轴向长度是否符合配合要求。
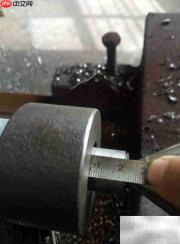
8、依据检验套规参数反推:大端直径Φ30,小端直径Φ26.5,实测配合状态良好,属过盈适配范围。
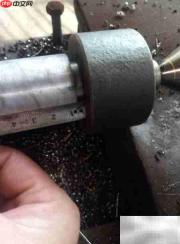
9、小滑板进给时须保持均匀、低速,避免振纹;加工结束后用细砂纸沿轴向轻柔抛光,提升表面粗糙度,确保接触面光滑无毛刺。


