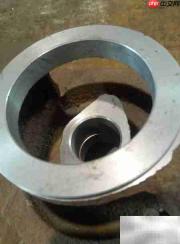
水泵种类繁多,适用场景广泛,不同类型的水泵由多种零部件组合而成。本文重点讲解部分水泵关键零件的加工方法及配套组件的制造流程,内容可为相关生产制造或设备维护工作提供技术参考。
1、 首先完成上一道工序,将85毫米档位尺寸加工到位。在按图样要求加工40毫米孔时,建议选用直径36毫米的钻头实施扩孔作业。
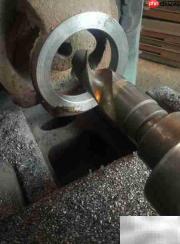
2、 使用盲孔镗刀执行切削任务,粗加工阶段进给速度可适当提高;而精车端面时应降低转速与进给量,以保障表面光洁度和平整性。
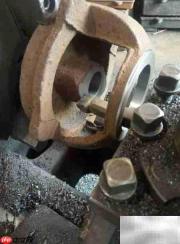
3、 加工过程中须借助深度尺进行实时检测,目标高度为64毫米,允许偏差范围为±0.1毫米。
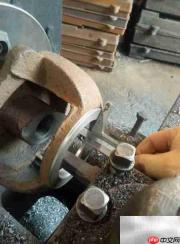
4、 选用加长型盲孔镗刀开展加工:首步进刀2毫米,车削至φ38;第二步再进刀约1.5毫米,加工至φ39.5;最终预留约0.5毫米精加工余量。
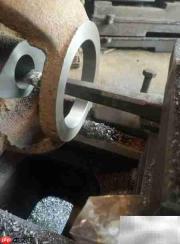
5、 实施精车工序,利用百分表实测孔径为40+0.15毫米;注意控制精加工余量,一般不应超过0.5毫米(即50丝)。
6、 对于图样中标注为42+0.15毫米的孔,推荐采用镗削方式完成。具体操作为:先用中拖板进给车削1.8毫米,再通过大拖板进给控制加工深度至32毫米,最后留0.2毫米余量进行精车。特别提醒:在加工40毫米孔时,务必准确记录中拖板对应刻度值,以便后续尺寸复现与校准。
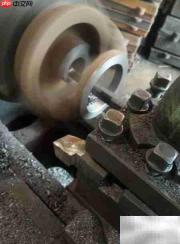
7、 利用尖头镗刀对孔口边缘实施倒棱处理,确保过渡平滑、无毛刺。
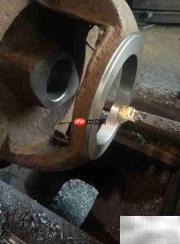
8、 以上步骤即为2TC型尾盖填料孔的完整加工工艺过程。