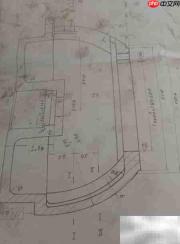
水泵种类繁多,适用场景广泛,不同类型的水泵由多种零部件组合而成。本文详细阐述水泵配件的制造工序,呈现其精密加工过程,便于读者学习与借鉴。
1、 首先使用反向三爪卡盘进行装夹,确保工件中心对准且夹持牢靠。
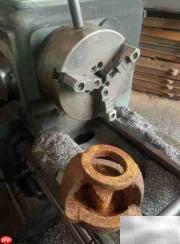
2、 利用90°车刀对端面实施切削,原始毛坯厚度约为20mm,最终端面厚度需严格控制在15~17mm之间。
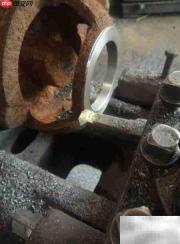
3、 对外圆再次精车至Φ115mm尺寸,可用游标卡尺实时检测确认。
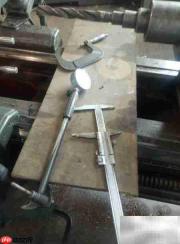
4、 内孔加工阶段选用尖头内孔镗刀;因该孔为通孔,首刀应采用较低主轴转速,分层进给,逐步加工至Φ84.5~Φ84.8mm公差范围内。
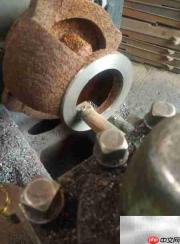
5、 精加工环节换用高精度车刀,将内孔尺寸精准控制在Φ85.05mm(即比基准尺寸Φ85大0.05mm),须配合百分表校准后实施切削;同时利用同一把刀具完成倒角、内孔及外圆的终加工。
6、 中心孔加工为最后一步,选用Φ20.5mm钻头一次性钻出,务必保证钻头定心准确,使定位误差降至最低。
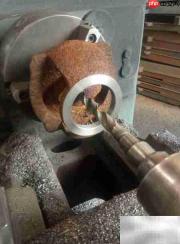
7、 上述工艺流程适用于2TC型水泵尾盖端部的机械加工。