海宝系统不仅支持外部信号触发io,还具备通过内部快捷键启动的功能。
1、 手动模式选择
2、 功能概述
3、 提升切割枪高度
4、 长按对应软键或启用割炬上升感应输入,即可实现割炬抬升。
5、 安装Sensor THC模块后,CNC将自动调用THC点动速度执行相关操作。
6、 降低割炬高度
7、 当长按该软键或启用割炬下降感应输入时,割炬开始下移;在等离子切割过程中,若已开启“割炬下降输出”功能,按下此软键将使割炬持续下降,直至再次按下才停止。
8、 安装 Sensor THC 后,CNC 将自动采用 THC 点动速度进行控制操作。
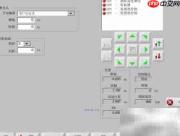
9、 若切割平台配备激光对中装置,可通过手动偏移功能完成高精度定位。
10、 利用工具辅助,将零件精确对齐至板材指定位置。
11、 此功能仅在屏幕未被禁用,且非处于氧燃气或等离子切割状态下可用。
12、 在切割零件过程中,若未预先设定偏移量,系统将提供偏移设置选项。
13、 支持以下几种手动偏移方式
14、 自定义偏移——依据所选X/Y轴方向及设定距离进行调整。
15、 等离子激光头一:偏移十
16、 等离子激光头二:偏移十一
17、 氧燃气激光头:偏移12毫米
18、 上述参数配置位于手动偏移界面中的“激光头分组”区域。

19、 回零并执行旋转偏摆动作
20、 移动至预设的旋转起始坐标点。
21、 校准旋转中心位置
22、 移动至设定的旋转轴基准点,按下按键后,在弹出窗口中输入相应数值。
23、 坐标位置。
24、 倾斜轴移动
25、 移动至设定的倾斜轴基准点,点击按键后,在弹出对话框中输入具体参数值。
26、 坐标位置。
27、 双侧倾斜角度调节
28、 可通过手动按压上下方向键微调主轨电机位置,用于校正或重新标定。
29、 调整工作台整体倾斜角度前,需输入管理员密码方可操作。
30、 请参考工作台制造商提供的说明书,防止设备损坏。
31、 设置割炬间距
32、 运行割炬间距设定程序,属于需专用指令支持的高级功能。本界面允许用户输入所需参与分布的割炬数量及目标间距值。点击“设置割炬间距”按钮后,系统将自动生成一个.txt格式文件,并驱动多把割炬沿横梁均匀排布至指定位置,确保各割炬间间距一致。
33、 各运动轴回零操作
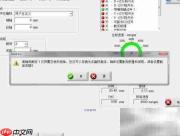
34、 在回零界面中,可单独选择某一轴或全部轴执行回零;同时,横轴与纵轴各自最多可保存12个备用零点位置。
35、 在切割床上,“零位”功能用于定义一个确定的绝对坐标点,作为后续手动归零或其他移动指令的参考基准。通常通过触发行程开关,并将其物理位置映射为已知坐标来完成设定。

36、 输入回零命令后,各轴将以高速向零位开关靠近并触发,随后立即停止,再以低速反向退出开关检测区域。
37、 若关闭零位开关功能,CNC将直接以当前所在位置作为后续所有运动的绝对原点。
38、 界面软键功能说明
39、 X轴(横轴)
40、 按下横轴软键将启动X轴自动回零流程,机床将依据参数设置沿X方向运行至零点。
41、 Y轴(纵轴)
42、 按下纵轴软键将启动Y轴自动回零流程,机床将依据参数设置沿Y方向运行至零点。
43、 CBH轴
44、 按下CBH软键将启动CBH轴自动回零,其运行逻辑取决于系统内设定的回零参数。
45、 THC轴
46、 按下THC软键将启动Sensor THC自动回零流程,是否实际驱动THC轴运动由回零参数决定。
47、 倾斜轴
48、 按下倾斜键将启动倾斜轴自动归零。
49、 旋转轴
50、 按下旋转键将启动旋转轴自动归零。
51、 启用倾斜与旋转轴后,系统将弹出参数配置窗口。
52、 包括斜轴、旋转轴及其他类型轴。
53、 选择“是”,即可激活倾斜与旋转轴的归零功能。
54、 选择“否”,则开放其他轴的回零操作权限。
55、 全轴回零
56、 按下“所有”键将启动全轴自动回零,设备将根据设定沿一个或多个轴同步返回基准点。
57、 具体运动路径和顺序由回零参数控制。
58、 归零定位
59、 按下任意一个“回到零位”软键,横轴与纵轴将共同移至编辑窗口中预设的目标坐标点。该位置为绝对坐标,须先完成自动回零才能生效。
60、 海宝数控系统的True Hole技术整合了针对不同电流、材料种类、厚度及孔径优化的一系列工艺参数。要实现该技术,必须搭配海宝HPRXD系列等离子电源、自动气体控制系统、支持True Hole功能的切割平台、套料软件、数控主机以及割炬高度控制器,各组件协同运作,保障高质量圆孔切割效果,显著提升加工精度与效率。
61、 当CNC准备使用True Hole技术切割工件时,会首先检查与该技术相关的各项参数配置是否正确。
62、 若发现当前参数不满足True Hole加工要求,CNC将自动提示修正建议,确保工艺参数精准适配实际加工需求。
63、 加载零件文件后,CNC系统可自动识别其是否为True Hole类型。
64、 若在True Hole零件名称下方未显示“with True Hole Technology”标识,可能表明软件中相关功能未启用或设置存在异常。
65、 按下CNC操作面板上的启动按钮,开始True Hole验证流程。系统首先检测穿孔控制参数是否符合THC控制标准。
66、 在密码保护的“机器设置”中,进入“输入/输出”界面可配置穿孔控制参数。
67、 CNC将自动分析当前程序与工艺参数,启用自动更正功能后,系统将智能优化并调整相关设置。
68、 程序代码相关设置位于“设置→切割”界面,而工艺参数则在“设置→工艺”界面中进行配置。
69、 CNC将实时监测各站点开关状态及操作台上的程序运行速度设定,要求至少有一个站点开关处于“程序模式”,且运行速度必须设定为100%,方可继续后续操作。
70、 若开关状态或速度设置不符合要求,请调整后点击“重试运行程序”。